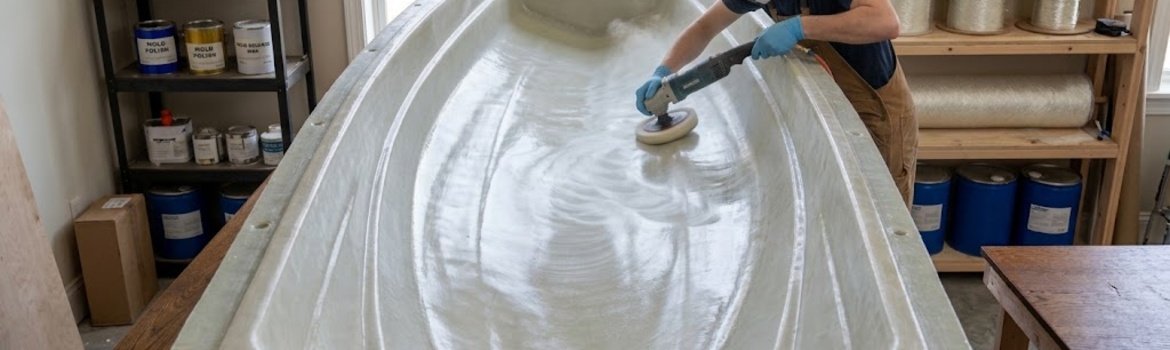
Formos būna dviejų pagrindinių rūšių: minkštos, elastingos silikoninės formos ir kietos formos, pagamintos iš forminės poliesterinės ar epoksidinės dervos. Kurią rinktis, lemia gaminio forma, medžiaga, kurią į formą liesite ar laminuosite, ir kiek gaminių planuojate pagaminti.
|
|
Silikoninė forma |
Kieta forma iš forminės dervos |
|---|---|---|
|
Kam tinka |
Smulkūs, detalūs gaminiai su įlinkimais: dekoro detalės, žvakės, muilas, gipsas, betonas, liejiminės dervos |
Dideli, lygūs gaminiai: valčių korpusai, automobilių detalės, baseinai, kompozitinės plokštės |
|
Kaip gaminama |
Silikonas užpilamas arba užtepamas ant modelio |
Modelis padengiamas skiriamuoju vašku, ant jo tepamas forminis gelkautas ir laminuojama forminė derva su stiklo pluoštu |
|
Privalumai |
Tiksliai atkartoja smulkiausias detales, lengvai nuimama, dažnai nereikia skiriamųjų priemonių |
Tvirta, stabili, tinka dideliems gaminiams ir ilgai serijai |
|
Į ką atsižvelgti |
Silikonas santykinai brangus; plona forma reikalauja sarkofago |
Reikia kruopščiai paruošti modelį formos nuėmimui ir naudoti skiriamuosius vaškus |
Silikoninė forma leidžia pagaminti iki maždaug 120 gaminių, priklausomai nuo formos sudėtingumo, liejamos medžiagos ir darbo kokybės. Kietos laminuotos formos, tinkamai prižiūrimos, tarnauja gerokai ilgiau.
Silikoninė forma yra paprasčiausias būdas tiksliai nukopijuoti detalų modelį: dvikomponentis silikonas sumaišomas kambario temperatūroje, užpilamas ant modelio ir sukietėja į elastingą gumą. Silikoninės formos lengvai atsiskiria nuo gaminio, tinka gipsui, vaškui, betonui, liejiminėms dervoms ir net žemos lydymosi temperatūros metalams. Visi www.topplastas parduodami forminiai silikonai yra atsparūs iki 200C temperatūrai.
|
|
Kondensacinis (condensation curing) |
Adicinis, platininis (addition curing) |
|---|---|---|
|
Kietinimas |
Silikonas + T tipo kietiklis, dažniausiai 3–5 % |
Komponentai A + B, griežtai pagal svorį |
|
Susitraukimas |
Nedidelis, nes kietėjant išgaruoja alkoholis (1-2%) |
Praktiškai nesitraukia (iki 0.1%) |
|
Naudojimas po nuėmimo |
Formą reikia palaikyti 2 ar 3 paras arba prakaitinti |
Galima naudoti iškart |
|
Jautrumas |
Mažiau jautrus modelio medžiagai |
Kietėjimą gali sutrikdyti siera, aminai, poliuretanai, kondensacinio silikono likučiai |
|
Pavyzdžiai topplastas.lt |
Elastosil M 4541 (Shore A 32), M 4512 (Shore A 20), M 4470 (Shore A 60) |
Kaip pasirinkti kietumą. Standartinis ir dažniausiai naudojamas yra Shore A 30 silikonas. Minkštesnis (Shore A 15–20) lengviau nuimamas nuo sudėtingų, daug įlinkimų turinčių gaminių, kietesnis (Shore A 40 ir daugiau) geriau išlaiko formą sunkiems liejiniams. Vario 15 ir Vario 40 galima maišyti tarpusavyje ir gauti bet kokį kietumą tarp Shore A 15 ir 40.
Pagal liejamą medžiagą. Liejiminės dervos silikoną veikia labiausiai. M 4541 sukurtas darbui su poliesterinėmis ir poliuretaninėmis dervomis; jei formoje liesite epoksidą ar poliuretaną, jį kietinkite kietikliu T21, o gipsui, betonui, vaškui ir poliesteriui tinka standartinis T51. Betonui ir dirbtiniam akmeniui rekomenduojami platininiai (addition curing) silikonai, nes jie atsparesni šarmams, tokie kaip M4642 ar M4630 - jų eshop'e nerasite, jie parduodami didmeniniais kiekiais, susisiekite +37052691935.
Temperatūra. Wacker pažymi, kad kiekvieni 7 °C šilumos perpus sutrumpina silikono gyvavimo laiką, o 7 °C vėsiau jį padvigubina. Šaltuoju metų laiku silikoną prieš darbą sušildykite iki kambario temperatūros.
Silikonui sutirštinti, kad jį būtų galima tepti ant vertikalių paviršių, naudojami tirštikliai: tirštiklis 43 platininiams ir tirštiklis C kondensaciniams silikonams.
Dideliems modeliams silikoną apsimoka tepti plonu sluoksniu, o formą sustiprinti kietu apvalkalu, vadinamu sarkofagu. Wacker tokią formą vadina odelės forma (skin mold): ji plonesnė nei 2 cm ir be atramos deformuotųsi, kai į ją pilamas liejinys. Sarkofagas gaminamas iš gipso arba iš stiklo pluoštu armuotos poliesterinės ar epoksidinės dervos.
Tepamos silikoninės formos su sarkofagu gamyba:
Sarkofagui iš topplastas.lt tinka poliesterinė derva TOP446 arba TOP115 su stiklo pluošto dembliu 300 g/m² ar 450 g/m². Silikono sluoksnį taip pat galima sustiprinti armuojančiu audiniu, 3,3 m pločio, skirtu silikoninėms formoms armuoti.
Svarbu: atminkite - plonas silikonines formas visada laikyti įstatytas sarkofage, net kai jos nenaudojamos. Kitaip šviežias silikonas toliau kietėdamas gali visam laikui deformuotis.
Kieta stikloplastikinė forma susideda iš trijų sluoksnių: forminio gelkauto paviršiaus, tarpinio sluoksnio ir storo, mažai susitraukiančios forminės dervos laminato. Taip dirba Scott Bader Crestamould sistema: paviršiui naudojamas kietas, karščiui atsparus forminis gelkautas, o konstrukcijai specialios mažo susitraukimo dervos, kad forma nesideformuotų.
https://www.topplastas.lt/gelk-zalias-formoms-ral9005-spray-2363-1
https://www.topplastas.lt/formine-derva-crestamould-rtr4010pa-white-2361-1
1. Modelis (matrica)
Forma bus tokia gera, koks bus modelis. Verta atsiminti, kad papildomas laikas, skirtas modelio paviršiui ištobulinti, gerokai sumažina vėlesnį formos apdirbimą. Modelį galima gaminti iš MDF, putų, medžio ar gipso, bet jo paviršius turi būti sandarus, nušlifuotas ir nupoliruotas iki blizgesio. Užtikrinkite, kad modelis neturėtų įlinkimų, trukdančių nuimti formą, arba numatykite kelių dalių formą su jungimo briaunomis.
Naują ar porėtą modelį užsandarinkite, tada kelis kartus vaškuokite skiriamuoju vašku, o jei modelis naujas ar abejojate, papildomai padenkite PVA plėvele (plačiau žr. skyrių apie formos paruošimą).
Topplastas.lt: Crestamould 15PA forminis gelkautas, juodas ir žalias. Kontrastinga spalva padeda matyti, ar gaminio gelkautas padengtas tolygiai. Storį patikrinsite gelkauto storio matuokliu.
Tarpinis sluoksnis neleidžia stiklo pluošto raštui atsispausti formos paviršiuje. Rrekomenduojame bent vieną 300 g/m² demblio sluoksnį arba du tokius sluoksnius, dervos ir stiklo santykis apie 2:1. Kruopščiai išvoluokite oro burbulus ir leiskite sukietėti. Jei ant formos teks lipti su svoriu, palaukite iki kitos dienos.
Topplastas.lt: stiklo pluošto demblis 300 g/m² ir derva, pvz., TOP115 arba vinilesterinė Crystic VE676.
Formai naudokite mažo susitraukimo forminę dervą: ji kompensuoja susitraukimą ir išlaiko formos matmenis.
|
|
||
|---|---|---|
|
Kietiklis |
MEKP ~1 % (Scott Bader: 1–1,5 %) |
MEKP 1,25–2 % |
|
Darbo temperatūra |
Ne žemiau 18 °C, geriausia 20–24 °C |
20–30 °C |
|
Sluoksniavimas |
Dervos ir stiklo santykis bent 3:1; ne mažiau kaip 4 sluoksniai 450 g/m² demblio vienu kartu, tada leidžiama sukietėti |
~5 mm sluoksnis vienu kartu, bent 25 % stiklo pluošto; kiekvienam sluoksniui leidžiama atvėsti |
|
Ypatumas |
Kietėdama derva tampa baltesnė |
Kiekvienas sluoksnis turi įkaisti bent iki 50 °C |
|
Pakuotė |
25 kg |
25 kg su kietikliu |
Abi dervos turi specialių priedų, kuriems suveikti reikia tam tikros kietėjimo šilumos. Todėl nelaminuokite per plonai ir laikykitės rekomenduojamo sluoksnių kiekio. Laminavimą kartokite, kol pasieksite reikiamą formos storį ir standumą. Tvirtai formai paprastai reikia 6 ir daugiau sluoksnių 450 g/m² demblio.
Didelėms formoms iš išorės priklijuojami sutvirtinimo rėmai ar standumo briaunos, kad forma nesideformuotų. Rekomenduojama baigtą formą, dar nenuimtą nuo modelio, pašildyti 16 val. 40 °C arba 3 val. 80 °C temperatūroje. Jei tokios galimybės nėra, formą palikite bent 7 paras ne žemesnėje kaip 18 °C temperatūroje. Nuimti formą nuo modelio lengviau naudojant pleištus, o vėliau gaminius iš formos padeda išimti oro vožtuvas.
Epoksidinė forma puikiai tinkama tada, kai reikia didžiausio matmenų tikslumo, atsparumo karščiui ar kai gaminiai bus gaminami iš epoksido su anglies ar stiklo audiniais. Elantas (Altana grupė), gaminanti Elan-tech epoksidines sistemas, formų gamybai siūlo tą pačią sluoksnių logiką kaip ir poliesterinėms formoms: pirmiausia forminis gelkautas, kuris suteikia formai paviršiaus savybes, tada laminavimo dervos, įskaitant karščiui atsparias sistemas.
Kuo epoksidinė forma skiriasi nuo poliesterinės:
Darbo eiga. Modelis ir skiriamasis sluoksnis ruošiami taip pat, kaip poliesterinei formai. Ant jo tepamas epoksidinis forminis gelkautas, o jam pradėjus stingti laminuojami stiklo ar anglies audinio sluoksniai su laminavimo epoksidine derva. Laminuokite simetriškai ir tolygiai, kad forma kietėdama nesikreiptų.
Topplastas.lt epoksidinės dervos (Elan-tech):
Sendinimas. Kad epoksidinė forma pasiektų geriausias mechanines savybes ir atsparumą karščiui, rekomenduojama ją pašildyti: temperatūrą kelti po 10 °C per valandą iki 50 ar 60 °C, palaikyti kelias valandas ir taip pat lėtai atvėsinti, kad forma negautų temperatūrinio šoko.
Siūloma tokia tvarka:
Pirmiems kartams ir naujoms formoms saugiausia ant vaško papildomai užtepti PVA plėvelę: ji susidaro kaip plonas skiriamasis sluoksnis ir vėliau nuplaunama vandeniu.
Skiriamosios priemonės topplastas.lt:
|
Priemonė |
Tipas |
Kada naudoti |
|---|---|---|
|
Kietas pastinis vaškas |
Stikloplastiko formoms, daugkartiniam naudojimui |
|
|
Blizgus pastinis vaškas |
Stikloplastiko formoms |
|
|
Pastinis vaškas |
Atlaiko aukštą dervos kietėjimo temperatūrą |
|
|
Sintetinis pastinis vaškas |
Kietoms formoms, aukštatemperatūrinis |
|
|
Pastinis vaškas |
Ekonomiškas pasirinkimas kasdieniam darbui |
|
|
Pastinis vaškas |
Gipso, stikloplastiko ir metalo formoms |
|
|
Purškiamas |
Sudėtingoms formoms; modeliui apsaugoti gaminant silikonines formas, aerozolinis |
|
|
PVA plėvelė |
Papildomas sluoksnis ant vaško naujoms formoms |
|
|
Valiklis |
Formos valymui ir atnaujinimui |
Visos skiriamosios priemonės: topplastas.lt/produktai-formu-padengimui.
Silikoninėms formoms skiriamųjų priemonių dažniausiai nereikia. Wacker pažymi, kad formos tarnavimo laiką galima pratęsti ją patepant indų ploviklio tirpalu ar silikoniniu aliejumi, o liejant dervas formą verta retkarčiais pakaitinti, kad išgaruotų į silikoną įsigėrę dervos komponentai.
Saugumas. Dirbant su dervomis, gelkautais ir silikonais naudokite kvėpavimo takų apsaugą, pirštines ir kitas apsaugos priemones, dirbkite vėdinamoje patalpoje.
|
Formos tipas |
Pagrindinės medžiagos |
Pagalbinės priemonės |
|---|---|---|
|
Silikoninė, užpilama |
Kietikliai T51, T21; Trennspray ML400 |
|
|
Silikoninė, tepama su sarkofagu |
Silikonas + tirštiklis 43 arba C |
|
|
Kieta poliesterinė |
Demblis 300 ir 450 g/m², voleliai, gelkauto storio matuoklis |
|
|
Kieta epoksidinė |
||
|
Visoms kietoms formoms |
Skiriamieji vaškai, PVA |
Neradote tinkamos medžiagos ar nesate tikri, kurią formą rinktis? Parašykite mums info@topplastas.lt arba skambinkite +370 5 269 1935.

